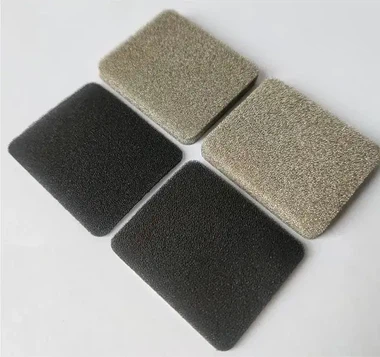
Forskning Fremskridt for nyt funktionelt materiale Aluminiumskum
Mar 13, 2022
1. Introduktion
Opskummet aluminium er en ny type funktionelt materiale, som er et skum-lignende ultra-let metalmateriale med adskillige bobler spredt i metalaluminiumsmatrixen, og den generelle porøsitet er 40 procent ~98 procent. I 1948 foreslog Sonik en metode til fremstilling af opskummet aluminium ved at fordampe og opskumme kviksølv i aluminium, og derefter fremstillede Elliot med succes opskummet aluminium i 1951. I 1960'erne blev American Ethyl Company et videnskabeligt forskningscenter base for udviklingen af aluminiumskum. I 1991 udviklede Japans Kyushu Institute of Industrial Metals en procesrute til industrialisering af opskummet aluminium, og nu kan store og små dele fremstilles ved metalopskumning og perkolationsmetoder. Indtil i dag har USA, Japan, Storbritannien, Frankrig, Canada og andre lande successivt udviklet en række tekniske patenter. I mit land er der også blevet udført en del sonderende arbejde med grundforskningen i fremstillingsprocessen for opskummet aluminium, og der er gjort nogle fremskridt.
Aluminiumskum har mange fremragende egenskaber på grund af sin unikke struktur. Det har ikke kun de lette egenskaber fra porøse materialer, men har også fremragende mekaniske egenskaber og termiske, elektriske og andre fysiske egenskaber, som metaller har, såsom gennemtrængning, dæmpning, energiabsorption, højt specifikt overfladeareal, elektromagnetisk afskærmning og andre egenskaber. Nu er de vigtigste anvendelser af opskummet aluminium: brandsikre og lyd-absorberende paneler, stødenergiabsorberende materialer, byggepaneler, halvledergasdiffusionsplader, varmevekslere, elektromagnetisk afskærmning og så videre. Det kan bruges inden for metallurgi, kemisk industri, rumfart, skibsbygning, elektronik, bilproduktion og konstruktion, og anvendelsesområdet udvides konstant.
2. Fremstillingsmetode af aluminiumskum
2.1 Støbemetode
Støbemetoden er meget udbredt til fremstilling af opskummet aluminium, og fremstillingsmetoden er relativt moden. Flere relaterede metoder introduceres nedenfor.
2.1.1 Nedsivningsstøbemetode
Perkolationsstøbemetoden er at infiltrere høj-temperatur flydende metalaluminium i hulrummene i fyldstofpartiklerne under et vist tryk og fjerne de opløselige partikler indesluttet i aluminiumslegeringen efter størkning, det vil sige for at opnå opskummet aluminium med en sammenhængende cellestruktur. Denne metode kan yderligere opdeles i øvre tryk infiltrations støbemetode og negativ tryk infiltration støbemetode. Den øvre tryksvovlende støbemetode er et elektrodemateriale med styrke, høj ledningsevne, fremragende varmeoverførsel og krybemodstand sammenlignet med negativtryksinfiltrationsstøbemetoden.
(3) Den gennemsnitlige levetid for Al2O3-dispersion-forstærkede kobberelektroder til svejsning af 1,5 mm tykke aluminerede stålplader er 7200 point, hvilket godt kan opfylde behovene for CPT-eksplosionssikker-bæltesvejsning.
Det har fordelene ved enkel procesdrift, hurtig forvarmningshastighed, høj produktivitet og udbytte, stor sikkerhedsfaktor, lille udstyrsinvestering og nem mekaniseret produktion. Blandt dem er udvælgelsen og behandlingen af fyldstofpartikler meget kritisk, som har følgende egenskaber: tilstrækkelig varmebestandighed, ikke smelter ved hældetemperaturen; tilstrækkelig styrke og stivhed, ikke brudt og deformeret under påvirkning af sivningstryk; god fjernelse Fyldstofpartiklerne i de tre-dimensionelle porer kan fjernes fuldstændigt med et opløsningsmiddel eller en vandig opløsning, efter at aluminiumvæsken er størknet; kemisk stabilitet, reagerer ikke med aluminiumsvæsken. Denne metode er enkel at betjene, og den gennemsnitlige porøsitet kan nå op på 70 procent, hvilket er praktisk til stor-produktion. På nuværende tidspunkt bruges perkolationsmetoden ikke kun til fremstilling af aluminiumskum, men også til fremstilling af skummaterialer som zink, magnesium, bly, tin og jern, som kan bruges til at fremstille dele med komplekse former.
2.1.2 Tilføj bold metode
Kugletilsætningsmetoden er at tilføje partikler eller hule kugler til den flydende aluminiumslegering, styrke omrøringen og støbe aluminiumsvæsken, der stadig er i relativ strømning for at opnå en aluminiumlegering og partikelkomposit, og derefter opløse og fjerne aluminiumslegeringsmatrixen . Opløselige partikler og et forbundne-aluminiumskum blev opnået.
2.1.3 Investeringsstøbemetode
Først bruges et tre-dimensionelt kontinuerligt skumsvampmateriale med en vis porøsitet som stammateriale, og derefter skylles et let--aftageligt ildfast materiale ind i svampen{{ 3}}som skum, tørret og hærdet for at danne en præfabrikeret form, og derefter brændt for at hærde det ildfaste materiale og gøre det. Skumsvampen fordampes og nedbrydes, og derefter anbringes præformen i en metalform, hældes i smeltet metal, og der påføres et vist tryk på det, eller der udføres vakuumstøbning for at fylde formens porer med smeltet metal, og det fjernes efter afkøling. Blokken af ildfast materiale kan fås tre-dimensionelt netværk gennem-celle-aluminiumskum. Aluminiumskummet produceret ved denne investeringsstøbeforberedelsesproces har god tre-dimensionel indtrængning, og processen har en bred vifte af anvendelser og er ikke-ætsende og har en god udsigt til fremstilling af væske -permeable produkter.
2.1.4 Opskumningsmetode
Der er to slags gasskumningsmetode og metalflydende opskumningsmetode. Gasskumningsmetoden er at blæse gas ind i den smeltede metalsmelte for at skumme metalsmelten. Den gas, der bruges til opskumning, kan være oxygen, argon, luft, vanddamp, kuldioxid osv. Den tekniske nøgle er, at smelten skal have en passende viskositet, metallets sammensætning skal sikre et tilstrækkeligt bredt opskumningstemperaturområde, og dannet skum skal have tilstrækkelig stabilitet til at sikre, at skummet ikke går i stykker under den efterfølgende opsamlings- og støbeproces. Gasskumningsmetoden er i øjeblikket den billigste metode til fremstilling af metalskum. Størrelsen af skummet er meget stor, og porøsiteten af opskummede aluminiumsprodukter kan nå op på 97 procent. Den flydende metalopskumningsmetode blev i vid udstrækning brugt i de tidlige dage, hovedsageligt tilsætning af TiH2, ZrH2, CaH2 og andre opskumningsmidler til den flydende aluminiumslegering og derefter opvarmning for at nedbryde skummidlet for at frigive gassen, og udvidelsen af gassen lavede aluminiumslegeringen til et skum, og derefter afkølet Det vil sige, at det opskummede aluminiumsprodukt opnås. Aluminiumskummet fremstillet ved denne metode tilhører lukket-aluminiumskum. Strukturen og porøsiteten af porerne er relateret til viskositeten af det smeltede metal og skumningstiden. Styring af viskositeten af det smeltede metal og skumningstiden under smeltningsprocessen kan kontrollere porøsiteten. Porerne er dog uafhængige af hinanden, deres størrelse og fordeling er ujævn, og kontrollen er kompliceret.
2.1.5 Eutektisk størkningsmetode
Gassen har en vis opløselighed i det smeltede metal, og den stiger med stigningen i tryk og temperatur. Når opløseligheden af gassen i metallet når en forudbestemt værdi, gennemgår metallet og gasfasen eutektisk størkning for at opnå det ønskede aluminiumskum. , ved præcist at kontrollere kølebetingelserne (tryk, afkølingshastighed, varmeafledningsretning), kan isotrope og anisotrope aluminiumskum med høj-porøsitet med forskellige poreformer opnås [18].
2.2 Deponeringsmetode
2.2.1 Sputterdepositionsmetode
Sputter-aflejringsmetoden er at bruge sputterteknologien til ensartet at sprøjte pulveret med inert gas på aluminiumlegeringsmetallet og opvarme det til metallets smeltepunkt, så gassen tilsat i metalmatricen udvider sig til huller, og efter køling, det er Der opnås et opskummet aluminium med en opskummet struktur. Porevolumenfraktionen af produktet opnået ved denne metode kan styres ved at kontrollere partialtrykket af den inerte gas i aflejringen, og massefraktionen af inklusionsgassen kan varieres i området {{0} },015 procent til 0,23 procent .
2.2.2 Dampfordampning
I en inert atmosfære med relativt højt tryk (102~103Pa) fordampes metalaluminium langsomt, og de fordampede metalatomer gennemgår en række kollisioner og spredning med den inerte gas i processen med at bevæge sig frem og taber hurtigt. kinetisk energi, der således delvist kondenserer til metalrøg. Metalrøgen aflejres under påvirkning af sin egen tyngdekraft og bæres af den inerte gasstrøm og fortsætter med at køle ned under den nedadgående proces og når til sidst bunden. På grund af dens lave temperatur er det svært for atomer at migrere eller diffundere, så metalrøgspartiklerne stables kun løst op for at danne cellulær skumstruktur. Aluminiumskummet fremstillet ved denne teknik er forskelligt fra det opskummede aluminium med en makroskopisk struktur. Det er sammensat af et stort antal metalpartikler og mikroporer i under-mikron-skala, og dens massefylde er omkring 1 procent af densiteten af ophavsmetallet aluminium, og minimum er 0,15 procent.
2.2.3 Elektrodeposition
Denne metode er at dække den opskummede plast med flere trin, såsom rubehandling, sensibilisering og aktiveringsbehandling, kemisk for-plettering og kemisk plettering osv., og derefter opvarme den opskummede plast for at nedbrydes for at opnå opskummet aluminium. Blandt dem spiller de to processer med sensibilisering og aktiveringsbehandling en meget vigtig rolle. Sensibiliseringsbehandling er at få overfladen af den ru del til at adsorbere de reducerende ioner, således at overfladen af delen under ionaktiveringsbehandlingen danner et lag med katalytiske egenskaber. Ædelmetallagets rolle, så den strømløse plettering kan udføres spontant, så skummet bliver en halvleder, hvilket igen fremmer succesen med galvanisering af aluminium. Aluminiumskummet fremstillet ved denne metode har god poreforbindelse, ensartet fordeling og stor porøsitet, men tykkelsen af produktet er begrænset, og omkostningerne er høje.
2.2.4 Smeltet salt galvanisering af aluminium
Smeltet salt galvaniseringsaluminium er en slags porøst aluminiumskum fremstillet ved elektroaflejringsproces i smeltet salt indeholdende aluminiumsalt, med skumplast som elektrodekatode og aluminiumsplade som anode. Aluminiumskummet fremstillet ved denne metode har høj porøsitet og ensartede porer.
2.3 Pulvermetallurgi
2.3.1 Pulverskumningsmetode
Pulverskumningsmetoden er at blande aluminiumspulver med et skummiddel (TiH2) og aksialt komprimere det ved en bestemt temperatur for at opnå en præform med en lufttæt struktur. En metode til at udvide produktet for at opnå opskummet aluminium. Blanding, presning og opskumning er de tre vigtige led i pulveropskumningsmetoden. Samtidig kan der ved at justere parametrene i opskumningsprocessen (mængden af opskumningsmiddel, opskumningstemperatur og opskumningstid) opnås opskummet aluminium med forskellige cellestrukturer.
2.3.2 Gylleformningsmetode
Opslæmningsmetoden består i at danne en suspension af metal-aluminiumpulver, skummiddel (flussyre, aluminiumhydroxid eller orthophosphorsyre) og organisk bærer, omrøre det til en tilstand indeholdende skum og derefter lægge det i en form og opvarme det efter kalcinering , kan solidt metalaluminium med porøs struktur opnås. Denne metode blev oprindeligt brugt til at fremstille opskummede Be-, Fe-, Cu- og rustfrit stålmaterialer og senere til at skabe opskummet aluminium. Men produktets styrke er meget lav.
2.3.3 Pulverstøbningsmetode
Pulverstøbningsmetoden er en metode til at blande metalaluminiumpulver med et skummiddel (TiH2), danne det ved koldt eller varmt tryk og derefter sintre det til opskummet aluminium. Den har to vigtige fordele: den ene er, at den kan bruges til en bredere vifte af legeringssammensætninger end andre metoder og derved kontrollere de mekaniske egenskaber af aluminiumskum; Sandwich-formet aluminiumskum og aluminiumskum-fyldte turbinestrukturer
2.3.4 Løs pulversintringsmetode
Princippet for løspulversintringsmetoden er, at når de fine partikler er i kontakt med hinanden, kan de bindes til hinanden gennem påvirkning af overfladespænding. Disse fine metal-aluminiumpulvere sættes i formen til sintring, og partiklerne bindes til hinanden for at danne et porøst sintret legeme. Denne metode kan også bruges til at fremstille filtre med en porøsitet på typisk 40 procent til 60 procent.
2.3.5 Imprægneringssvamp sintringsmetode
I pulvermetallurgi kan det svampede materiale også bruges som en midlertidig støttestruktur for at generere ensartet aluminiumskum med høj-porøsitet. Det svampede organiske materiale skæres i den ønskede form og infiltreres derefter med en opslæmning indeholdende det metalaluminiumpulver, der skal behandles (bæreren af suspensionen er vand og organisk væske). Den nedsænkede svamp -lignende organisk materiale tørres for at fjerne flussmidlet, og efter afkøling kan det opskummede metalaluminium med en højporøsitet tre-dimensionel struktur opnås. Metoden bruges også til at fremstille opskummede sølvplader med porøsitet på 70 procent til 90 procent.
2.3.6 Fibersintringsmetode
Metal-aluminiumtråden, der anvendes i denne metode, er en metaltråd opnået ved mekanisk trækning eller andre metoder. Metalaluminiumstråden laves til en filtring ved slipstøbning eller mekanisk filtringmetode og sintres derefter for at opnå den nødvendige styrke. og porøsitet. Det porøse aluminiumskum fremstillet ved denne metode har ganske fremragende fordele: højere porøsitet end pulversintring kan opnås, op til 95 procent; alle porer er indbyrdes forbundne porer; den maksimale porøsitet opretholdes stadig. Strukturelle egenskaber; ved samme porøsitet er styrken og sejheden flere gange højere end pulvermetallurgiens. Det kan også bruges til at fremstille forskellige metalfiltre, såsom rustfrit stål, kobber, nikkel, nichrom osv.
2.3.7 Sintringsopløsningsmetode
Sintringsopløsningsmetoden er en ny metode til fremstilling af opskummet aluminium udviklet i de senere år. Det er en metode til at fremstille gennem-celle-aluminiumskum ved at blande, sætte under tryk, sintre og opløse aluminiumspulver og fyldstofpartikler. Den har de egenskaber, at form, størrelse, porøsitet og fordeling af porer kan kontrolleres præcist, og den har et godt omfattende indeks over kvalitet og pris. Det er en effektiv metode til at producere medium-densitet aluminiumskum med ensartede eller gradient fine åbninger.
3. Egenskaber og anvendelser af aluminiumskum
Med hensyn til struktur kan aluminiumskum opdeles i to typer: lukket-aluminiumskum og åbne-aluminiumskum. De organisatoriske og morfologiske karakteristika af aluminiumskum, herunder strukturen af porer (åbne eller lukkede), relativ tæthed, porestørrelse, poreform, porevægtykkelse, anisotropi osv. Elektronmikroskopi og røntgentomografi anvendes til analyse og forskning, og forskningen på dette område er under hastig udvikling. På grund af forskellige strukturer er dens egenskaber meget forskellige, så den har forskellige anvendelser. Sammenlignet med traditionelt metalaluminium har opskummet aluminium følgende egenskaber og er meget udbredt i metallurgi, kemisk industri, rumfart, skibsbygning, elektronik, bilfremstilling og byggeindustri. og andre områder er blevet meget brugt.
3.1 Lav densitet
Fordi aluminiumskum har store og små porer i aluminiumsmatrixen, har det en mindre tæthed. Tætheden af aluminiumskum kan variere i et bredt område, og den maksimale porøsitet, der kan opnås på nuværende tidspunkt, kan nå op på 97 procent, og dens porestørrelse varierer fra flere mikrometer til titusinder af millimeter. Jo lavere tæthed. Kan bruges i pakkekasser, især luftfragtcontainere.
3.2 Stærk varmebestandighed
Opskummet aluminium har høj varmebestandighed, og det vil ikke smelte, selvom det når legeringens smeltepunkt. Generelt varierer smeltetemperaturen for aluminiumslegeringer fra 560 til 700 e, men det opskummede aluminium smelter ikke, selv når det opvarmes til 1400 grader. Desuden frigiver det ikke skadelige gasser ved høj temperatur og kan erstatte opskummede harpiks- og asbestprodukter som varme-isolerende og varme-bestandige materialer og kernedele i forskellige varmevekslere i mange lejligheder.
3.3 God permeabilitet
Aluminiumskum kan bruges som filtermateriale til at filtrere faste partikler fra væske eller gas. Generelt stiger permeabiliteten med forøgelsen af porestørrelsen, men den påvirkes også af overfladeruheden. permeabilitet. Den kan bruges til at lave filtre til forskellige væsker og gasser.
3.4 Stort specifikt overfladeareal
Ved at bruge det store specifikke overfladeareal af aluminiumskum til at opnå høj varmeudveksling er det et godt materiale til fremstilling af varmeapparater og varmevekslere. Derudover kan den også bruges som en bærer til kemiske reaktioner, der kræver en enorm overflade, såsom en katalysatorbærer. , porøse elektroder, pladematerialer til genopladelige batterier, varmevekslere, energiabsorbere og katalysatorbærere mv.
3.5 Stærk lydisolering
Aluminiumskum kan absorbere lydens energi gennem vibrationerne fra hulvæggen og kan bruges til at dæmpe og fjerne støj. Generelt set er lydabsorptionsevnen for gennem{0}}celle-aluminiumskum bedre. Hullets størrelse påvirker dets absorptionsydelse for hele lydbølgefrekvensområdet. Jo mindre hullet er, jo større er lydabsorptionsevnen.
Høj lydabsorptionsevne kan opnås ved at ændre størrelsen og formen af aluminiumskumporerne. Det kan bruges til indvendige og udvendige dekorative dele, gardinvægge, skillevægge, bevægelige dørpaneler i byggebranchen, fremstilling af høj-lydabsorberende-paneler, lyd-isolerende vægge, div. lyddæmpere osv.
3.6 Har en høj ydeevne til at absorbere stødenergi
Opskummet aluminium er ikke retningsbestemt som bikagematerialer, og det har heller ikke en rebound-effekt som polymerskummaterialer. Det har gode stødabsorberende egenskaber og er et godt materiale til at lave slagfaste-dele. Det kan bruges i bilbremser, strammere og beskyttelseshylstre og kofangere i rumfartsudstyr. Størrelsen af dens dæmpning er relateret til størrelsen af porernes porestørrelse. Den kan bruges til sikkerhedspuder til elevatorer og transportører, stødabsorberende og energiabsorberende foringer til høj-hastighedsslibere, baser til høj-værktøjsmaskiner osv.
3.7 Mekaniske egenskaber
De mekaniske egenskaber af aluminiumskum bestemmes hovedsageligt af dets tæthed, men størrelsen, strukturen og fordelingen af porer er også vigtige parametre, der bestemmer de mekaniske egenskaber. Under påvirkning af trykspænding, efter at materialet har gennemgået den indledende elastiske deformation, kommer aluminiumskummet ind i stresskurveplatformen, det vil sige, at aluminiumskummet begynder at briste, og spændingen forbliver stort set uændret under skumknusningsstadiet. Efter en stor mængde plastisk deformation er skummet blevet fuldstændig brudt, og materialet kommer ind i den tætte Under den kemiske fase stiger spændingen hurtigt. Både Youngs modul og forskydningsmodulet for aluminiumskum stiger med stigningen i densiteten.
3.8 Elektromagnetisk afskærmningsydelse
Aluminiumskum har en god afskærmende effekt på høj-elektromagnetiske bølger, som kan reducere elektromagnetisk interferens med mere end 80 procent. Lukket-aluminiumskum med en tykkelse på 5 mm og en porøsitet på 90 procent, den elektromagnetiske afskærmningsydelse ved 60 ~ 1000MHz er 35 ~ 75dB, som kan bruges i elektromagnetiske afskærmningsrum (dæksler), elektroniske instrumentkabinetter, radiooptagelsesrum, elektromagnetisk afskærmning og andre lejligheder.
3.9 Andre ejendomme
Aluminiumskum har også gasfølsomhed, brandmodstand, katalyse osv. Den elektriske ledningsevne af opskummet aluminium påvirkes i høj grad af den relative tæthed, mens størrelsen af porestørrelsen har ringe indflydelse på den elektriske ledningsevne. Det forventes at have gode anvendelsesmuligheder inden for nye områder som rumfart, telekommunikation og miljøbeskyttelse.